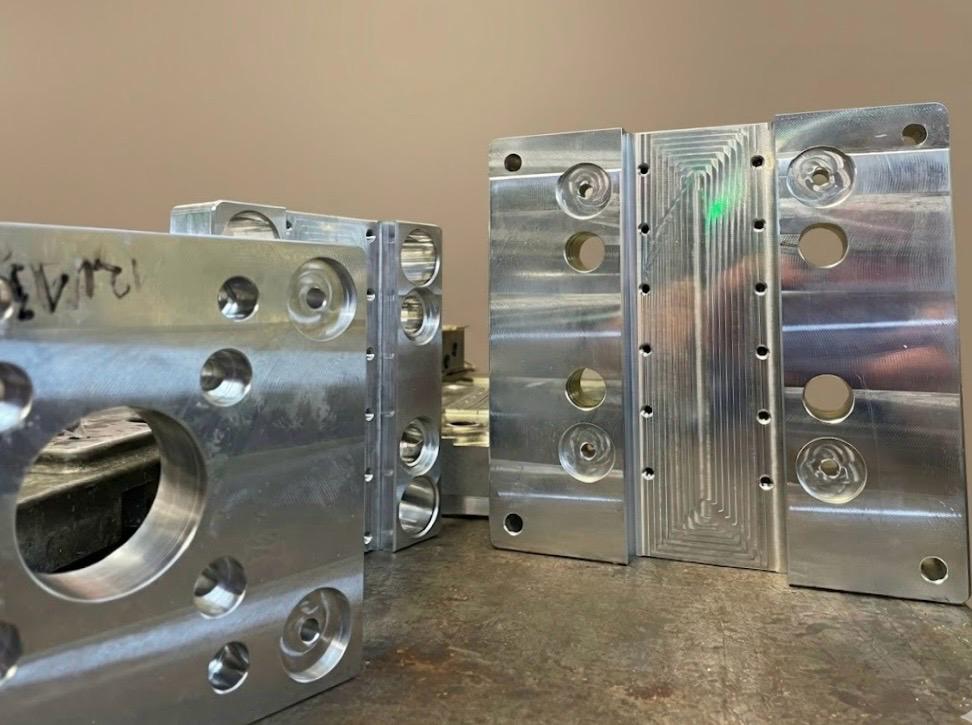
Poniżej lista 10 najczęstszych błędów projektowych, które widzimy w przychodzących do nas modelach — i które można wyeliminować zanim geometria zostanie zamrożona.
Błąd 1: Niejednolita grubość ścian
To najczęstszy i najkosztowniejszy błąd. Gdy grubość ścian detalu jest niejednorodna, tworzywo stygnące szybciej w cieńszych sekcjach i wolniej w grubszych powoduje naprężenia wewnętrzne, zapadnięcia (sink marks) i wypaczenia.
Zasada: utrzymuj jednolitą grubość ścian w całym detalu. Jeśli przejście między grubościami jest konieczne, stosuj stopniowe zwężenie — konkretna geometria zależy od materiału i grubości, ale gwałtowne skoki grubości zawsze generują problemy.
Koszt błędu: korekta gniazda formującego, dodatkowe próby narzędziowni, odrzuty w produkcji.
Błąd 2: Zbyt grube ściany
Grubsza ściana to dłuższy czas chłodzenia. W wielu aplikacjach chłodzenie stanowi największą część czasu cyklu — detal z niepotrzebnie grubymi ścianami to detal drogi w produkcji na każdym cyklu, przez cały okres życia produktu.
Zasada: dla standardowych tworzyw typowe zakresy projektowe to ok. 1,5–3,5 mm, ale właściwa grubość zawsze zależy od geometrii detalu, tworzywa i wymagań funkcjonalnych. Powyżej 4 mm — zawsze analizuj, czy nie da się zastąpić masywnej sekcji żebrowaniem.
Koszt błędu: wzrost czasu cyklu, wyższe zużycie materiału, ryzyko zapadnięć.
Błąd 3: Brak kątów pochylenia (draft angle)
Detal bez kątów pochylenia lub z niewystarczającymi kątami nie wysuwa się swobodnie z formy. Efekt? Rysy na powierzchni, deformacje przy wypychaniu, przyspieszone zużycie gniazda formującego.
Zasada: typowo stosuje się co najmniej 1° pochylenia na ścianach równoległych do kierunku otwierania formy — traktuj to jako punkt wyjścia, nie twardy limit. Dla powierzchni teksturowanych kąt pochylenia powinien być znacznie większy (orientacyjnie 3–5°) w zależności od głębokości faktury. Ostateczne wartości zawsze należy skonsultować z narzędziownią.
Koszt błędu: korekta modelu lub korekta formy, uszkodzenia detali przy produkcji, skrócona żywotność narzędzia.
Błąd 4: Podcięcia nieprzemyślane na etapie projektu
Podcięcia (undercuts) są możliwe do wykonania — suwaki, liftery, segmenty formy to standardowe rozwiązania. Problem pojawia się, gdy projektant nie wie o podcięciach albo zakłada ich obecność bez konsultacji z narzędziownią.
Każde podcięcie to dodatkowy mechanizm w formie. Dodatkowy mechanizm to wyższy koszt narzędzia, dłuższy czas produkcji i potencjalne źródło awarii.
Zasada: analizuj geometrię pod kątem podciąć przed zamrożeniem modelu. Część podcięć da się wyeliminować przez drobną zmianę geometrii — bez wpływu na funkcjonalność detalu.
Koszt błędu: wzrost kosztu i złożoności formy — w przypadku wielu lub skomplikowanych podcięć także wydłużenie czasu wykonania narzędzia. Skala zależy silnie od konkretnej konstrukcji formy.
Błąd 5: Żebra zbyt grube lub zbyt głębokie
Żebra wzmacniają detal bez zwiększania grubości ścian — ale tylko gdy są poprawnie zwymiarowane. Żebro zbyt grube w stosunku do ściany bazowej powoduje zapadnięcia na powierzchni lica. Żebro zbyt głębokie w stosunku do grubości to ryzyko problemów z wypychaniem i pęknięć narzędzia (szczególnie w aluminium).
Zasady orientacyjne:
Grubość żebra u podstawy: typowo 50–70% grubości ścianki bazowej
Wysokość żebra: orientacyjnie do 3-krotności grubości ścianki bazowej — przekroczenie tego progu nie jest niemożliwe, ale wymaga konsultacji z narzędziownią
Kąt pochylenia żebra: typowo 0,5–1°
Koszt błędu: zapadnięcia na powierzchni A, korekta modelu i formy, odrzuty estetyczne.
Błąd 6: Brak promieniowań na narożach wewnętrznych
Ostre naroża wewnętrzne to koncentratory naprężeń — zarówno w detalu, jak i w samej formie. W detalu powodują pękanie przy obciążeniach mechanicznych. W formie — mikropęknięcia gniazda w długoterminowej eksploatacji.
Zasada: stosuj możliwie jak największe promienie wewnętrzne — minimum to orientacyjnie 0,5 mm dla małych detali, 1–2 mm dla większych. Dla naroży zewnętrznych obowiązuje reguła geometryczna:
Rzew ≈ Rwew + t
gdzie t to grubość ścianki. Zachowanie tej relacji pozwala utrzymać możliwie równomierną grubość materiału w narożu i uniknąć lokalnych koncentracji naprężeń.
Koszt błędu: pęknięcia detali w użytkowaniu, przyspieszone zużycie formy, reklamacje.
Błąd 7: Punkt wtrysku w złym miejscu
Lokalizacja punktu wtrysku (gate) decyduje o tym, jak tworzywo wypełnia gniazdo — a więc gdzie pojawią się linie łączenia spoiwa (weld lines), gdzie będą naprężenia orientacyjne i gdzie wystąpią problemy z odpowietrzeniem.
Punkt wtrysku umieszczony przez projektanta w miejscu „wygodnym geometrycznie" często nie jest optymalny technologicznie. Linia łączenia spoiwa na powierzchni A, naprężenia orientacyjne w strefie obciążeń mechanicznych — to są realne problemy produkcyjne.
Zasada: lokalizacja gate'u powinna być ustalona we współpracy z narzędziownią lub na podstawie symulacji przepływu (Moldflow/Moldex3D) — zanim model zostanie zamrożony.
Koszt błędu: linie spoiwa w miejscach estetycznych lub strukturalnych, problemy z wypełnieniem gniazda, konieczność zmiany systemu wlewowego po próbach.
Błąd 8: Ignorowanie skurczu przetworczego
Każde tworzywo kurczy się po wyprysku — i każde kurczy się inaczej. PP kurczy się o 1,5–2,5%, ABS o 0,4–0,8%, PA6-GF30 o 0,3–0,8% (z anizotropią). Jeśli skurcz nie jest uwzględniony w modelu formy, detal po wyprysku nie spełni tolerancji wymiarowych.
Zasada: skurcz przetworczy musi być uwzględniony przez narzędziownię na etapie projektowania formy — ale projektant detalu powinien rozumieć jego wpływ i uwzględniać go przy definiowaniu tolerancji.
Koszt błędu: detale poza tolerancją wymiarową, korekty gniazda formującego, opóźnienie produkcji.
Błąd 9: Otwory bez uwzględnienia rdzeni formujących
Otwory w detalu to rdzenie w formie. Każdy rdzeń to element wymagający chłodzenia, wypychania i odpowiedniej wytrzymałości mechanicznej. Otwory o dużym stosunku głębokości do średnicy mogą powodować ugięcie rdzenia pod ciśnieniem wtrysku i deformację otworu.
Zasady orientacyjne (punkt wyjścia do konsultacji z narzędziownią):
Otwory ślepe: głębokość typowo do ~3× średnicy
Otwory przelotowe: głębokość typowo do ~10× średnicy
Minimalna odległość między otworami: orientacyjnie 2× średnica otworu
Przy dobrze zaprojektowanych rdzeniach i odpowiednim podparciu możliwe są inne proporcje — zawsze weryfikuj z narzędziownią.
Koszt błędu: deformacje otworów, złamane rdzenie formujące, konieczność przebudowy narzędzia.
Błąd 10: Brak DFM przed zamrożeniem geometrii
Wszystkie błędy opisane powyżej łączy jedno: pojawiają się dlatego, że analiza DFM (Design for Manufacturability) odbywa się zbyt późno — albo nie odbywa się wcale.
DFM to nie przegląd dokumentacji po fakcie. To rozmowa między projektantem a narzędziownią na etapie, gdy zmiana geometrii kosztuje tyle co godzina pracy w CAD — a nie tyle co korekta stalowego gniazda.
Zasada: inicjuj DFM przed zamrożeniem modelu. Przekaż narzędziowni wstępny STEP i materiał — i poproś o informację zwrotną zanim zatwierdzisz geometrię.
Koszt błędu: kumulacja wszystkich powyższych błędów. Korekty formy po pierwszych próbach to najdroższa forma poprawki — czasowo i finansowo.
Podsumowanie
Większość problemów produkcyjnych w formowaniu wtryskowym ma swoje źródło w projekcie detalu — nie w procesie wtrysku ani w narzędziowni. Projektant, który rozumie podstawowe zasady DFM, nie musi być technologiem wtrysku. Musi tylko wiedzieć, o co zapytać — i kiedy.
- Ściany — jednorodność grubości i stopniowość przejść
- Draft — kąty pochylenia na wszystkich ścianach
- Żebra — grubość i wysokość względem ścianki bazowej
- Podcięcia — kierunek otwierania formy, możliwość eliminacji
- Gate — miejsce wtrysku i potencjalne linie łączenia spoiwa
- Skurcz — materiał, jego gradacja i wpływ na tolerancje
- Otwory — proporcje głębokości do średnicy, możliwość wykonania rdzeni
- Naroża — promienie wewnętrzne i zewnętrzne (Rzew ≈ Rwew + t)
- Forma — podział, suwaki, liftery — wstępna koncepcja
- DFM — wykonany przed zamrożeniem modelu CAD
Artykuł przygotowany przez zespół 3DForce — producenta form wtryskowych i wyprasek z siedzibą w Szczecinie. Specjalizujemy się w krótkich i średnich seriach produkcyjnych na formach aluminiowych i stalowych.